Độ Đảo (Runout) Của Bầu Kẹp BT Là Bao Nhiêu Và Tại Sao Nó Lại Quan Trọng?
Trong gia công cơ khí chính xác, bên cạnh việc lựa chọn đúng chuẩn bầu kẹp như BT30, BT40 hay BT50, có một thông số kỹ thuật “sống còn” quyết định trực tiếp đến chất lượng bề mặt sản phẩm và tuổi thọ của dao cắt, đó chính là Độ đảo (Runout).
Vậy độ đảo của bầu kẹp BT tiêu chuẩn là bao nhiêu? Tại sao chỉ một sai lệch nhỏ tính bằng Micron (1 micron = 0.001 mm) cũng có thể phá hỏng cả một mẻ hàng? Hãy cùng tìm hiểu chi tiết qua bài viết dưới đây.
1. Độ đảo (Runout) của bầu kẹp là gì?
Độ đảo (Tool Holder Runout) là hiện tượng tâm quay của dao cắt không trùng khít hoàn toàn với tâm quay lý tưởng của trục chính (Spindle) khi máy CNC vận hành.
Hiểu một cách đơn giản, khi bầu kẹp bị đảo, lưỡi cắt của dao sẽ không chuyển động theo một đường tròn hoàn hảo mà sẽ bị “lắc” hoặc “văng” sang hai bên.
2. Độ đảo của bầu kẹp BT tiêu chuẩn là bao nhiêu?
Độ đảo của bầu kẹp BT không phải là một con số cố định cho tất cả các loại, mà nó phụ thuộc vào công nghệ chế tạo, loại đầu kẹp (Collet Chuck, Thủy lực, Nhiệt) và khoảng cách đo (thường đo tại miệng bầu kẹp và tại điểm cách miệng bích 3D – gấp 3 lần đường kính dao).
3. Tại sao độ đảo lại cực kỳ quan trọng trong gia công?
Nhiều người thường nghĩ sai lệch 0.005mm hay 0.01 mm là quá nhỏ để có thể gây ra ảnh hưởng. Tuy nhiên, trong môi trường cắt gọt tốc độ cao, độ đảo mang lại những hệ lụy cực kỳ nghiêm trọng:
a. Giảm đột ngột tuổi thọ dao cắt (Tool Life)
Khi bầu kẹp bị đảo, các lưỡi cắt (flutes) của dao phay sẽ chịu lực tác động không đồng đều. Một lưỡi cắt sẽ phải “gánh” lượng ăn dao (feed per tooth) nhiều hơn hẳn các lưỡi còn lại. Theo nghiên cứu ngành cơ khí, cứ mỗi 0.01 mm độ đảo tăng lên, tuổi thọ của dao cắt có thể bị giảm đi từ 30% đến 50%.
b. Làm sứt mẻ dao và gãy dao phạm phôi
Đối với các dòng dao phay ngón làm bằng hợp kim cứng (Carbide) cực kỳ giòn, hoặc các mũi khoan/phay đường kính nhỏ (Micro tools), độ đảo lớn sẽ sinh ra lực tác động va đập liên tục (vừa quay vừa gõ). Điều này dẫn đến hiện tượng mẻ lưỡi cắt hoặc gãy dao ngay lập tức khi vừa chạm phôi.
c. Ảnh hưởng xấu đến độ nhám bề mặt (Surface Finish)
Bầu kẹp bị đảo đồng nghĩa với việc dao bị rung tử (chatter). Bề mặt chi tiết sau khi phay xong sẽ xuất hiện các vết gợn sóng, sọc chéo, không đạt được độ bóng gương hoặc độ nhẵn mịn theo yêu cầu kỹ thuật của bản vẽ.
d. Phá hủy vòng bi trục chính (Spindle Bearings)
Độ đảo lớn tạo ra lực ly tâm mất cân bằng khi trục chính quay ở vòng tua cao (ví dụ trên 10,000 RPM). Lực này hoạt động như một chiếc búa nhỏ gõ liên tục vào vòng bi của trục chính, làm trục chính nhanh bị rơ, nóng máy và tốn hàng chục triệu đồng để đại tu, sửa chữa.
4. Giải pháp kiểm soát và hạn chế độ đảo cho nhà xưởng
Để đảm bảo độ đảo luôn nằm trong phạm vi cho phép, các kỹ sư vận hành máy CNC cần lưu ý:
Vệ sinh tuyệt đối: Trước khi gá bầu kẹp vào trục chính hoặc lắp dao vào collet, phải dùng dụng cụ chuyên dụng để lau sạch bụi bẩn, dầu mỡ và phôi vụn bám trên bề mặt côn. Một hạt bụi nhỏ cũng có thể làm tăng độ đảo lên gấp vài lần.
Sử dụng thiết bị đo (Đồng hồ so): Định kỳ kiểm tra độ đảo của cả trục chính máy và bầu kẹp bằng đồng hồ so có độ chính xác 0.001 mm (Micron).
Lựa chọn công nghệ kẹp phù hợp: * Nếu chạy thô: Dùng bầu kẹp Collet ER thông thường để tối ưu chi phí.
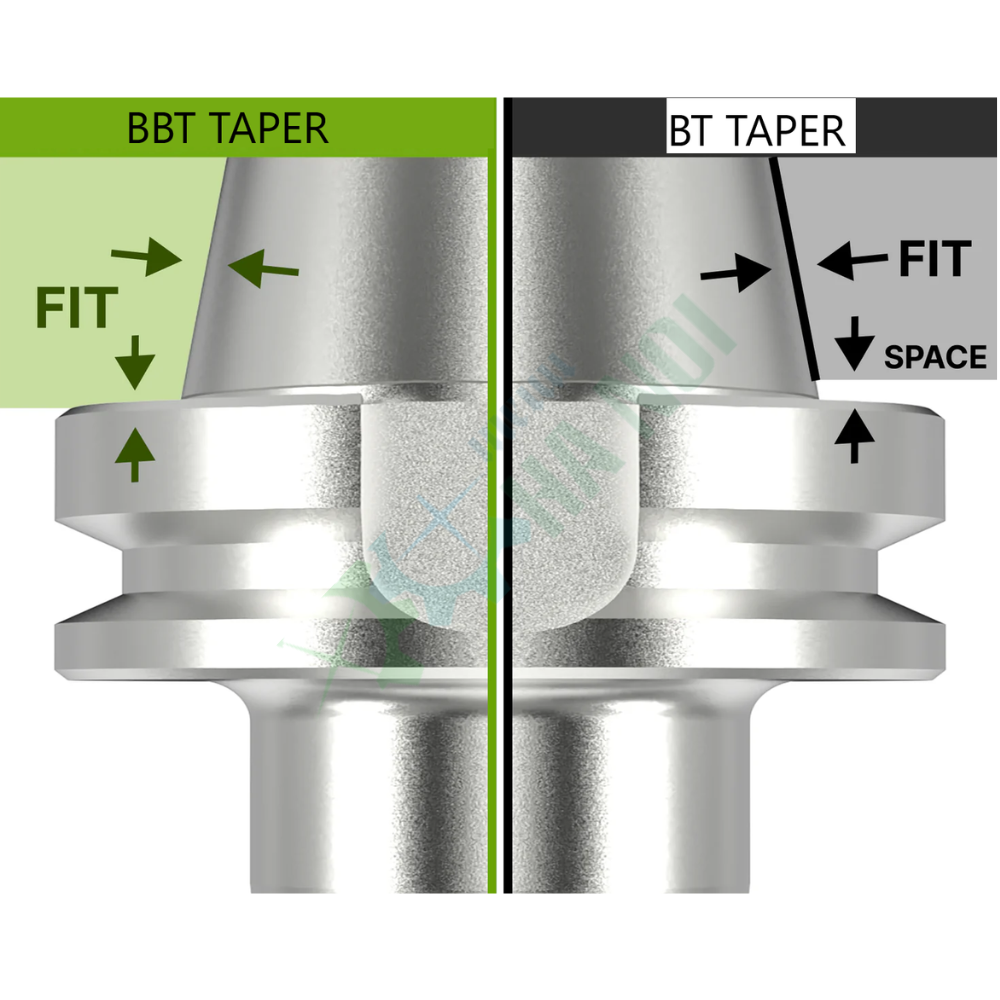
– Nếu chạy tinh/tốc độ cao: Nên chuyển sang dùng bầu kẹp BBT tiếp xúc kép, bầu kẹp thủy lực hoặc bầu kẹp nhiệt để đưa độ đảo về mức tiệm cận 0mm
Lời kết
Độ đảo (Runout) chính là thước đo phân biệt giữa một xưởng cơ khí chính xác tiêu chuẩn cao và một xưởng gia công phổ thông. Đầu tư vào các dòng bầu kẹp BT có độ đảo thấp tuy có chi phí ban đầu cao hơn, nhưng sẽ tiết kiệm cho doanh nghiệp một khoản tiền khổng lồ nhờ giảm thiểu tối đa chi phí mua dao cắt mới và bảo dưỡng trục chính máy CNC.
Bạn cần tìm kiếm các dòng bầu kẹp BT30, BT40, BT50 có độ chính xác cao và độ đảo siêu thấp? Hãy liên hệ ngay với Metal Hà Nội để được tư vấn các bộ giải pháp gá kẹp cao cấp, giúp nâng tầm chất lượng sản phẩm của bạn ngay hôm nay!
Bài viết liên quan
Trong gia công cơ khí chính xác CNC, bầu kẹp dao (Tool Holder) đóng vai trò là “cầu nối” quyết định độ chính xác và độ vững chắc giữa trục chính (Spindle) và dao cắt. Khi tìm hiểu về hệ thống gá kẹp, bên cạnh các dòng BT30, BT40, BT50 quen thuộc, chúng ta thường […]

Đây là thắc mắc cơ bản và thường gặp nhất. Người dùng cần phân biệt kích thước bầu kẹp để phù hợp với trục chính (spindle) của máy CNC đang có. BT30: Kích thước nhỏ, gọn, phù hợp cho các dòng máy CNC tốc độ cao, gia công chi tiết nhỏ, tải trọng nhẹ (như […]

Bài viết chia sẻ 5 tiêu chí cốt lõi giúp doanh nghiệp lựa chọn đầu kẹp dao BT tối ưu cho quá trình gia công cơ khí chính xác CNC. Nội dung tập trung phân tích kỹ lưỡng từ độ đảo đầu dao, cấp cân bằng động, độ cứng vững cho đến phương thức tưới nguội phù hợp nhằm bảo vệ trục chính và tăng tuổi thọ dao cắt. Bên cạnh đó, bài viết còn gợi ý các dòng đầu kẹp chất lượng cao, đạt chuẩn quốc tế đang được các xưởng cơ khí tại Hoa Kỳ tin dùng để bạn tham khảo mua sắm.

Nhiều khách hàng sẽ luôn băn khoăn về các thông số kỹ thuật khi tìm hiểu các sản phẩm đầu kẹp từ thương hiệu Chumpower hay các thương hiệu khác trên catalogue, bài viết này sẽ giúp mọi người thêm thông tin về cách phân biệt kiểu kết nối bằng côn và bằng ren

DIN 6499 là tiêu chuẩn kỹ thuật của Đức (Deutsches Institut für Normung) quy định về thiết kế, kích thước và độ chính xác của Đầu kẹp ống phối (Collet) loại ER – loại đầu kẹp phổ biến nhất trong ngành gia công cơ khí chính xác hiện nay. 1. Tại sao gọi là Collet […]

1. Ý nghĩa cái tên MAS 403: Đây là mã tiêu chuẩn của Hiệp hội các nhà sản xuất máy công cụ Nhật Bản (Japanese Machine Tool Builders’ Association). Nó thiết lập các thông số chính xác về kích thước và hình dáng của chuôi bầu kẹp. BT (Bottle Taper): Là ký hiệu của loại […]

Trong thế giới gia công cơ khí chính xác, sự đồng bộ giữa máy CNC và dụng cụ cắt gọt là yếu tố quyết định chất lượng sản phẩm. Tại Metal Hà Nội, chúng tôi hiểu rằng việc nắm vững các tiêu chuẩn kỹ thuật như MAS 403 BT và DIN 6499 không chỉ giúp […]

Đầu Kẹp EDM Chumpower: Giải Pháp Gia Công Tia Lửa Điện Chính Xác Từ Thép Không Gỉ Trong ngành gia công cơ khí chính xác, máy xung điện EDM đã trở thành một công nghệ không thể thiếu. Để đạt được hiệu suất tối ưu và độ chính xác tuyệt đối, việc lựa chọn phụ […]

Giấy nhám Kovax Nhật Bản chính hãng chất liệu tốt, đa công năng được sử dụng rộng rãi trong nhiều ngành công nghiệp. Giá tốt liên hệ ngay Kim Khí Hà Nội.

Bàn thao tác inox trong phòng sạch được nhiều người tin dùng nhất hiện nay bởi chất liệu có khả năng chịu nhiệt tốt và dễ gia công.