Chuẩn BT khác gì chuẩn BBT, CAT, SK, hay HSK?
Trong gia công cơ khí chính xác CNC, bầu kẹp dao (Tool Holder) đóng vai trò là “cầu nối” quyết định độ chính xác và độ vững chắc giữa trục chính (Spindle) và dao cắt. Khi tìm hiểu về hệ thống gá kẹp, bên cạnh các dòng BT30, BT40, BT50 quen thuộc, chúng ta thường nghe đến các thuật ngữ như BBT, CAT, SK, hay HSK.
Vậy các chuẩn này khác nhau như thế nào? Khi nào nên chọn loại nào để tối ưu hiệu suất máy? Bài viết này sẽ giúp bạn phân biệt một cách rõ ràng nhất.
1. Tổng quan về hai nhóm công nghệ bầu kẹp
Để dễ hình dung, thế giới bầu kẹp được chia thành 2 nhóm thiết kế cơ học chính:
Nhóm đầu côn truyền thống (Độ côn 7:24): Bao gồm BT, CAT, SK. Nhóm này khi lắp vào trục chính thông thường chỉ tiếp xúc duy nhất ở bề mặt côn, giữa mặt bích bầu kẹp và mặt đầu trục chính luôn có một khoảng hở nhỏ.
Nhóm tiếp xúc kép cải tiến: Bao gồm BBT (Độ côn 7:24 nhưng cải tiến) và HSK (Côn rỗng tỷ lệ 1:10). Nhóm này đạt được sự tiếp xúc đồng thời ở cả bề mặt côn và mặt bích đầu, giúp triệt tiêu rung lắc tối đa.
2 Chuẩn BT khác gì các chuẩn còn lại?
🔹 BT vs. BBT: Sự nâng cấp về độ cứng vững
BT (Chuẩn thường): Khi máy CNC quay ở tốc độ cao, lực ly tâm làm lỗ trục chính giãn nở nhẹ, thút bầu kẹp sâu vào trong gây sai số nghiêm trọng theo trục Z và dễ sinh lực rung.
BBT (BIG-PLUS): Là phiên bản cải tiến tối cấp từ BT. Khi kéo vào, bầu kẹp BBT sẽ áp chặt phần mặt bích vào mặt đầu trục chính (khoảng hở bằng 0). Nhờ tiếp xúc kép này, BBT chống rung cực tốt, bảo vệ tuổi thọ dao và duy trì độ chính xác hoàn hảo ở dải vòng tua cao.
Khả năng lắp lẫn: Bầu kẹp BBT có thể lắp vào trục chính BT thường (nhưng mất tính năng tiếp xúc kép) và ngược lại.
🔹 BT vs. CAT và SK: Cuộc chiến theo khu vực địa lý
Về mặt ngoại quan, ba loại này đều dùng chung độ côn 7:24 và nhìn rất giống nhau, tuy nhiên chúng không thể lắp lẫn cho nhau do khác biệt cấu tạo cơ học:
CAT (V-Flange): Được phát triển bởi Caterpillar và phổ biến tại thị trường Mỹ. CAT sử dụng ren hệ Inch để bắt vít đuôi (Pull Stud). Đặc biệt, rãnh trên đài kẹp đổi dao của CAT không đối xứng (một rãnh sâu, một rãnh nông) để cố định hướng lắp dao.
SK (DIN 69871): Tiêu chuẩn phổ biến tại Châu Âu. SK sử dụng ren hệ Met giống BT, rãnh đổi dao đối xứng nhưng phần biên dạng tai vấu và độ dày mặt bích kẹp lại khác hoàn toàn so với chuẩn BT của châu Á.
🔹 BT vs. HSK: Bước nhảy vọt về tốc độ cao (HSC)
HSK là một cuộc cách mạng hoàn toàn khác biệt so với kết cấu của BT:
Thiết kế hình học: Khác với BT là dạng côn đặc và nặng, HSK có dạng côn rỗng, đuôi ngắn với độ côn rất nhỏ (1:10).
Cơ chế kẹp: BT được kéo giữ từ phía sau bằng Pull Stud. Ngược lại, HSK sử dụng bộ ngàm bên trong trục chính kẹp trực tiếp vào lòng rỗng của bầu kẹp và đẩy lực từ trong ra. Khi trục chính quay càng nhanh, lực ly tâm đẩy ngàm kẹp ra càng mạnh, giúp HSK bám càng chặt.
Ứng dụng: Trong khi BT tối ưu cho việc ăn phôi nặng, tải lớn ở tốc độ vừa phải thì HSK là “ông vua” trong phân khúc gia công tốc độ cực cao (High-Speed Machining) trên 20,000 RPM, chuyên dùng cho linh kiện hàng không hoặc khuôn mẫu siêu chính xác.
3. Lời khuyên lựa chọn đầu kẹp phù hợp cho nhà xưởng
Chọn hệ BT: Nếu xưởng của bạn sử dụng các dòng máy CNC phổ thông của Nhật Bản, Đài Loan, Hàn Quốc… Cần tối ưu chi phí, dễ mua linh kiện thay thế và gia công vạn năng đa chất liệu.
Chọn hệ BBT: Nếu máy CNC của bạn tích hợp sẵn trục chính chuẩn BIG-PLUS, cần cải thiện độ nhẵn bề mặt và độ chính xác trục Z mà không muốn đổi toàn bộ hệ thống sang HSK.
Chọn hệ CAT / SK: Khi vận hành các dòng máy cơ khí nhập khẩu nguyên chiếc từ Mỹ (như Haas) hoặc Châu Âu (như DMG Mori đời Âu).
Chọn hệ HSK: Khi bạn sở hữu các dòng máy phay tốc độ cao chuyên chạy tinh, gia công tốc độ cao, yêu cầu độ cân bằng động tuyệt đối.
Bài viết liên quan
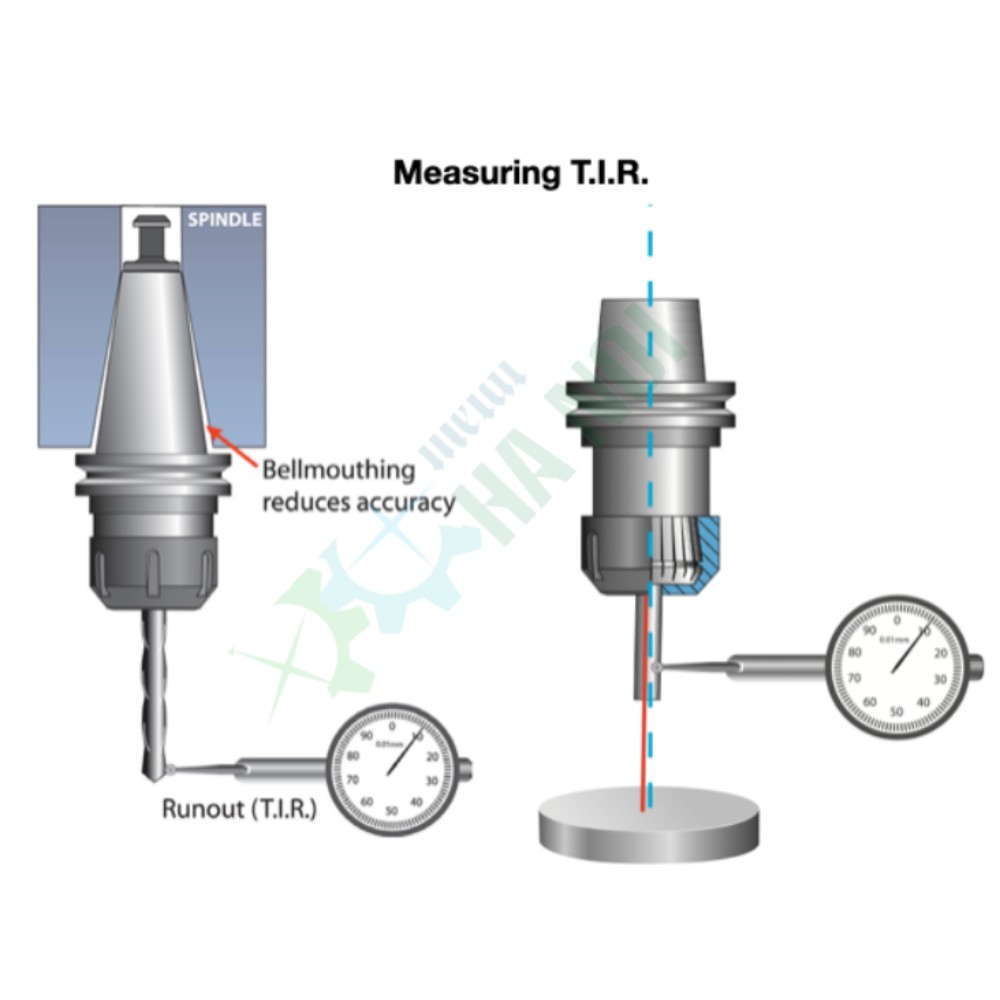
Trong gia công cơ khí chính xác, bên cạnh việc lựa chọn đúng chuẩn bầu kẹp như BT30, BT40 hay BT50, có một thông số kỹ thuật “sống còn” quyết định trực tiếp đến chất lượng bề mặt sản phẩm và tuổi thọ của dao cắt, đó chính là Độ đảo (Runout). Vậy độ đảo […]

Đây là thắc mắc cơ bản và thường gặp nhất. Người dùng cần phân biệt kích thước bầu kẹp để phù hợp với trục chính (spindle) của máy CNC đang có. BT30: Kích thước nhỏ, gọn, phù hợp cho các dòng máy CNC tốc độ cao, gia công chi tiết nhỏ, tải trọng nhẹ (như […]

Bài viết chia sẻ 5 tiêu chí cốt lõi giúp doanh nghiệp lựa chọn đầu kẹp dao BT tối ưu cho quá trình gia công cơ khí chính xác CNC. Nội dung tập trung phân tích kỹ lưỡng từ độ đảo đầu dao, cấp cân bằng động, độ cứng vững cho đến phương thức tưới nguội phù hợp nhằm bảo vệ trục chính và tăng tuổi thọ dao cắt. Bên cạnh đó, bài viết còn gợi ý các dòng đầu kẹp chất lượng cao, đạt chuẩn quốc tế đang được các xưởng cơ khí tại Hoa Kỳ tin dùng để bạn tham khảo mua sắm.

Nhiều khách hàng sẽ luôn băn khoăn về các thông số kỹ thuật khi tìm hiểu các sản phẩm đầu kẹp từ thương hiệu Chumpower hay các thương hiệu khác trên catalogue, bài viết này sẽ giúp mọi người thêm thông tin về cách phân biệt kiểu kết nối bằng côn và bằng ren

DIN 6499 là tiêu chuẩn kỹ thuật của Đức (Deutsches Institut für Normung) quy định về thiết kế, kích thước và độ chính xác của Đầu kẹp ống phối (Collet) loại ER – loại đầu kẹp phổ biến nhất trong ngành gia công cơ khí chính xác hiện nay. 1. Tại sao gọi là Collet […]

1. Ý nghĩa cái tên MAS 403: Đây là mã tiêu chuẩn của Hiệp hội các nhà sản xuất máy công cụ Nhật Bản (Japanese Machine Tool Builders’ Association). Nó thiết lập các thông số chính xác về kích thước và hình dáng của chuôi bầu kẹp. BT (Bottle Taper): Là ký hiệu của loại […]

Trong thế giới gia công cơ khí chính xác, sự đồng bộ giữa máy CNC và dụng cụ cắt gọt là yếu tố quyết định chất lượng sản phẩm. Tại Metal Hà Nội, chúng tôi hiểu rằng việc nắm vững các tiêu chuẩn kỹ thuật như MAS 403 BT và DIN 6499 không chỉ giúp […]

Đầu Kẹp EDM Chumpower: Giải Pháp Gia Công Tia Lửa Điện Chính Xác Từ Thép Không Gỉ Trong ngành gia công cơ khí chính xác, máy xung điện EDM đã trở thành một công nghệ không thể thiếu. Để đạt được hiệu suất tối ưu và độ chính xác tuyệt đối, việc lựa chọn phụ […]

Giấy nhám Kovax Nhật Bản chính hãng chất liệu tốt, đa công năng được sử dụng rộng rãi trong nhiều ngành công nghiệp. Giá tốt liên hệ ngay Kim Khí Hà Nội.

Bàn thao tác inox trong phòng sạch được nhiều người tin dùng nhất hiện nay bởi chất liệu có khả năng chịu nhiệt tốt và dễ gia công.